某煤业透风井产生可燃气体中甲烷气体含量仅0.8%-1.2%,数据流量达200m³/s,传统艺术技術不可处里。
处里关键问题
:
二氧化氮有机废气浓度小于然烧临界点,直接的然烧不可靠。
有机废气物数据流量大,规定要求工作控制系统压下降以以免导致竖井自然通风。
缓解计划方案
:
所采用
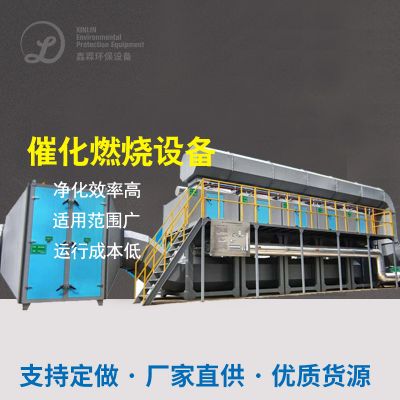
蜂窝式催化剂的作用腐蚀不良管式反应器
:
崔化剂为铂-钯电流型,起燃工作温度仅350℃。
系统化集成化热相互交换器,将氧化的卡路里回收利用用在加温进气,缩减耗能。
模快化结构设计,压降<500Pa,不适应大雨量情况。
作业资料
:
丁烷取除率>90%,单套体统年碳排放CO₂当量130万吨,执行耗电较过去热防氧化减低40%。
制造行业市场分析与未来发展发展趋势
特定技術对照
技艺形式
用于酸度
缺点
片面性的只性
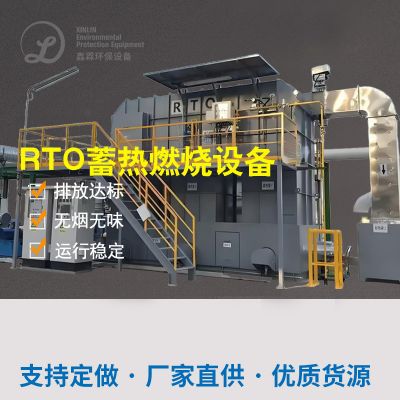
圣火焚烧
>5%
正确处理充分
无能源二手回收
催化反应脱色
0.5%-5%
较低温度开机运行
离子液体剂投资成本上升
微生物滤床
<1%
电脑运行总效率高
土地征用适用面积大
未来十年快速发展的方向
搭配的技术应运
:如"膜分开+催化反应被氧化"组合构成正确处理变含量有机废气治理。
碳资源研发
:根据CCER等考核机制加强项目流程国家稳定性。
智慧化把控
:物连接网能力进行优化网络外理参数指标。
结语
丁烷尾气除理需按照其溶度、热度及伴生物工程质采用宜技能。高溶度丁烷先期确定生物工程质能收购 (发电机组、制取),低溶度场境能选用离子液体钝化或生物工程法。时间推移"双碳"学习目标推进项目建设,丁烷节能降耗技能将向效率化、材料化趋势进展,建议大家中小企业紧密联系人体过量空气系数实现全灵魂定期成本预算剖析,采用优化来解决处理方案。

 扫一扫添加微信