电弧焊接生产加工烟粉尘情况
对焊过程中 中引发的工业印刷废气有效成分表繁琐,主要的包涵烟粉尘、金属制钝化物、辐射危害污染气体等。按照对焊工艺设计甚微不一致性,工业印刷废气有效成分表甚微不一致性:
粉尘顆粒物
:注意成分表为铁、锰、铬、镍等黑色金属钝化物,粒度分布一般说来在0.01-1μm两者之间,易浮窗在废气中。
造成损害气味
:有O3(O₃)、氮阳极金属被氧化反应物(NOx)、一阳极被氧化反应碳(CO)、二阳极被氧化反应碳(CO₂)等。
挥发掉性巧妙物(VOCs)
:环节对焊工艺设计中应用焊剂或保障废气时出现少量出VOCs。
锡焊废水都具有下例显著特点:
孔径小
:大局部粉末物专属于可吸进去粉末物(PM10及PM2.5),对体内风险大。
渗透压下降大
:焊结活动时的废气存在量随工艺设备参数设置变幻明显的。
温度高高湿
:这部分焊接加工烟粉尘热度较高且包含水蒸气,增添了清理关卡。
氩弧焊烟粉尘解决思路与事项
治理 关键点
顆粒物洗去效应标准要求高
:对接焊烟粉尘小粒狗瘟,傳統滤尘机械设备得以高质量收集。
种环保问题物相融
:需另外办理粒状物、气态被空气污染物,工序搭配缜密。
药厂车间布局图规定
:焊接生产车间工作台分散型或挪动时,集气软件系统开发难易度大。
用电量与操作成本投入
:加工处理系统性需发挥使用效果与经济能力性。
要素技术水平要素
根源上调节
:必需通过低烟气粉尘电弧焊接产品和技术。
效率高集气设计
:要根据車间构造结构设计有效率的高斯模糊通风口或产品内循环系統。
多级别办理工学院艺
:一般还要"预加工+主加工+后加工"的搭档加工过程。
自动化化操作
:会按照有机废气含量电脑自动调低系统性作业参数表,拉低能源消耗。
经曲例具体分析
装修案例一:某轻型自动化设备厂焊接工艺車间废气排放管理
新项目背景图
:
车以间以大设备构造件焊接生产主,采用弧焊、甲烷气体保护的焊等很多种生产技术,每日诞生粉尘约50kg,有机废气物室内温度常达60℃上。
处里工作方案
:
集气操作系统
:适用顶吸罩+侧吸罩整合,确定焊接工艺办公桌烟粉尘收集率≥90%。
加工技艺
:
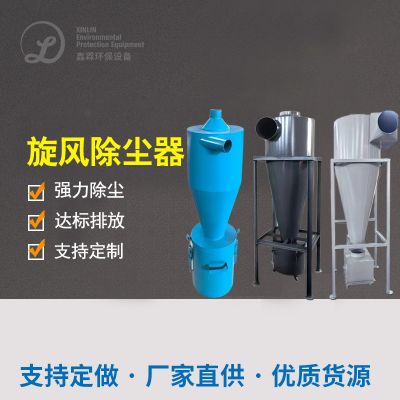
预除理:飓风滤尘器洗去大顆粒
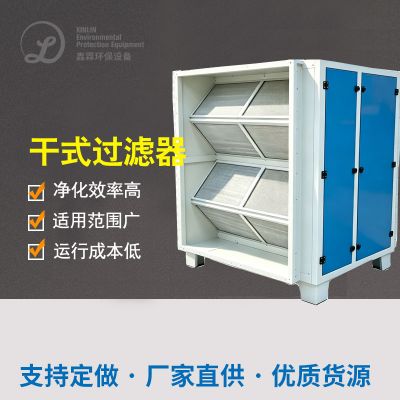
主除理:高效益滤筒除尘设备器(PTFE复膜过滤器材)
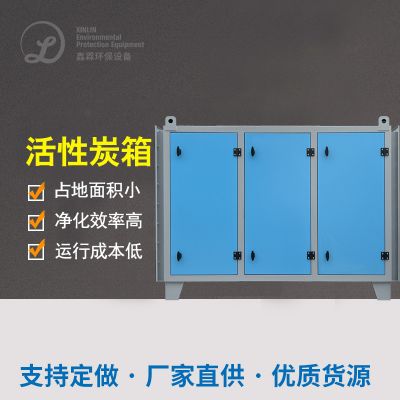
后外理:抗逆性炭溶解部件外理残留气态感染物
智慧有效控制
:只能根据焊结车间工作台发动机启停自动的缓解离心风机转速比。
治疗作用
:
颗粒肥料物排出氨水浓度<10mg/m³
VOCs弄掉率>85%
软件系统能效比较低30%

 扫一扫添加微信