污水站垃圾站除臭方法|屠宰场污水站垃圾站恶臭废气处理案例
废品站的废气有效成分与的来源
废物堆站工业废气具体由可蒸发掉物腐敗进行分解及废物堆压缩成装运操作过程蒸发掉产生,的成分随废物堆的种类、水分含量率、堆放场日期转变可观:
重点造成的污渍结构
- 含硫化合物:硫化氢(H₂S,浓度 5-50 ppm)、甲硫醇(CH₃SH,嗅阈值 0.0001 ppm)、二甲基硫醚((CH₃)₂S)。
- 含氮化合物:氨气(NH₃,浓度 10-100 ppm)、胺类(如甲胺、三甲胺)。
- 挥发性脂肪酸:乙酸、丙酸(垃圾渗滤液挥发产物,浓度 20-100 mg/m³)。
- 苯系物(苯、甲苯,浓度 5-50 mg/m³)、醛类(甲醛、乙醛,垃圾腐败副产物)。
- 粉尘:垃圾破碎、运输过程产生的固体颗粒(PM10 浓度 50-200 mg/m³)。
- 酸性气体:CO₂、HCl(厨余垃圾厌氧发酵产生,pH≤4.5)。
严重污染从何而来讲解
- 堆放环节:厨余垃圾含水率超 70%,微生物厌氧分解产生 90% 以上的恶臭气体。
- 压缩转运:垃圾压缩时渗滤液挥发,VOCs 浓度较堆放阶段升高 3-5 倍。
- 设施泄漏:垃圾压缩机密封不严、转运车辆缝隙逸散无组织排放(占总量 30%)。
废物站有机废气除理案例库详细分析
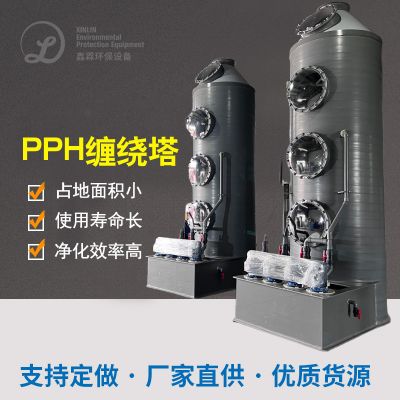
装修案例一:生物工程滴滤塔 + 化学上的干洗 + 活力性炭过滤(都市转站站)
- 背景:上海某社区垃圾中转站日处理量 80 吨,废气风量 12,000 m³/h,含 H₂S(35 ppm)、NH₃(80 ppm)及恶臭物质,需满足 GB 14554-93《恶臭污染物排放标准》(臭气浓度≤2000)。
- 预处理:
- 旋流板洗涤塔(NaOH 溶液 pH=10)中和酸性气体,去除 80% 粉尘及 50% NH₃。
- 核心净化:
- 生物滴滤塔(填料为火山岩 + 微生物菌群)降解 H₂S(去除率≥98%)、VOCs(去除率≥70%)。
- 后置活性炭吸附塔(碘值≥800 mg/g)深度吸附残留异味,停留时间≥2 秒。
- 硫化氢排放≤0.06 mg/m³,氨气≤1.0 mg/m³,臭气浓度≤1000,优于国标。
- 运行成本 0.12 元 /m³,微生物菌种更换周期 1 年,投资回收期 2.5 年(设备投资 180 万元)。
案例库二:等铝离子体 + 光促使腐蚀(巨型垃圾堆加工处理厂)
- 背景:北京某垃圾处理厂日处理量 1200 吨,废气风量 80,000 m³/h,含高浓度 VOCs(200 mg/m³)、二噁英前驱体及复合型恶臭,需满足 DB 11/501-2017 标准(VOCs≤50 mg/m³)。
- 预处理:
- 布袋除尘器(PTFE 滤材)去除 PM2.5(效率≥99%),出口粉尘≤5 mg/m³。
- 深度净化:
- 低温等离子体装置(功率密度 0.15 W/L)破解分子键,VOCs 去除率≥60%。
- 紫外光催化(TiO₂催化剂 + 185 nm 紫外灯)分解残留污染物,二噁英去除率≥95%。
- VOCs 排放稳定在 12 mg/m³,臭气浓度≤800,二噁英类≤0.1 ng TEQ/m³。
- 年耗电量 120 万度,折合运行成本 0.25 元 /m³,设备寿命 8 年。
的例子三:包覆生物学滤池 + 藤本植物液消防喷淋(村镇拉圾站)
- 背景:浙江某乡镇垃圾站日处理量 30 吨,废气风量 5000 m³/h,含 H₂S(15 ppm)、NH₃(40 ppm),周边 50 米内有居民区,需控制恶臭强度≤2 级。
- 低成本预处理:
- 植物液雾化喷淋(天然提取物)中和 50% 恶臭物质,能耗≤0.05 kWh/m³。
- 核心处理:
- 复合生物滤池(泥炭土 + 木屑填料),H₂S 去除率≥92%,NH₃去除率≥85%。
- 智能通风系统(异味传感器联动风机),减少 24 小时连续运行能耗。
- 硫化氢排放≤0.1 mg/m³,氨气≤0.5 mg/m³,周边 10 米无明显异味。
- 总投资 60 万元,运行成本 0.08 元 /m³,适合财政预算有限的乡镇场景。
餐厨垃圾站餐饮行业排放物概述与彻底解决方式
职业市场分析与对决
- 排放特征:
- 成分波动性强:夏季厨余垃圾占比高时,H₂S 浓度较冬季升高 3-8 倍。
- 无组织排放突出:开放式垃圾站恶臭扩散范围可达周边 200 米,投诉率占环保信访的 15%-20%。
- 政策压力:
- 国标要求臭气浓度≤2000(无量纲),重点区域(如京津冀)要求≤1000。
- 2025 年起,地级及以上城市垃圾中转站需安装在线恶臭监测系统(HJ 1230-2021)。
平台性消除设计
- 源头控制:
- 垃圾分类:推广 “厨余垃圾单独收集”,减少有机物腐败气体产生(可降低 50% 恶臭排放)。
- 密封改造:垃圾压缩机加装负压收集罩(风速≥1.5 m/s),转运车辆采用全密闭箱体。
- 过程管理:
- 智能监测:部署 PID 传感器(监测 VOCs)+ 电化学传感器(监测 H₂S/NH₃),数据实时上传环保平台。
- 微生物调控:喷洒除臭菌剂(如 EM 菌群)抑制腐败菌活性,降低 H₂S 产生量 40%-60%。
- 末端治理:
- 小型中转站(<50 吨 / 日):“植物液喷淋 + 生物滤池”(投资 50-100 万元,运行成本 0.05-0.1 元 /m³)。
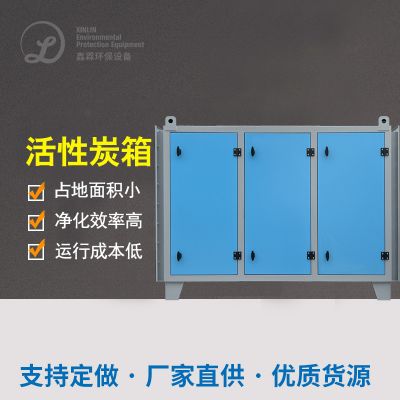
- 中型处理厂(50-500 吨 / 日):“化学洗涤 + 活性炭吸附”(去除率≥90%,适合复合型污染)。
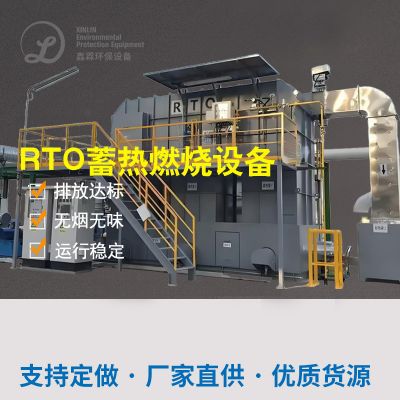
- 大型处理厂(>500 吨 / 日):“等离子体 + RTO 焚烧”(VOCs 去除率≥98%,但投资≥500 万元)。
- 纳米材料吸附:介孔 TiO₂负载活性炭,对甲硫醇吸附容量提升 3 倍。
- 光催化 - 生物联合工艺:紫外光预处理提高生物滤池对氯代烃的降解效率。
经济实惠性与网络维护意见
- 生物滤池:初期投资低(100-300 元 /m³ 风量),但需定期更换填料(3-5 年 / 次)。
- 活性炭吸附:运行成本高(年换炭费用占 30%-50%),适合间歇运行场景。
- 建立 “季节化运维策略”:夏季增加生物滤池喷淋频率,冬季提高活性炭再生温度。
- 引入第三方托管服务,通过合同能源管理(EMC)模式降低企业初期投入。
汇报总结
垃圾坑站废液治理环保需以 “封鬼分类别 + 流程封口 + 尾端高效化自净” 为关键,采取除理的规模与周遍环保使用兼容水平。生物制品滤池、化学反应干洗等生产工艺已在大城市转车站常见采用,而等阴阳离子体、光崔化等新水平正日益消除高密度、符合型被污染的一些问题。未来是什么需着重的发展成本低投入售后水平(如智力化房产调控系統)和能源化采取(如异臭有害气体中硫重元素回报),确保相关行业向节能减排化、智力化化转型发展。

 扫一扫添加微信